新闻资讯
NEWS
电机铁芯压装技术有什么要求
电机铁芯是电机的有效部分之一,电机铁芯制造工艺对电机的运行性能影响很大,电机铁芯制造工艺包括冲片制造和铁心压装两部分。下面精密为大家介绍电机铁芯压装技术要求。
按照压装方式的不同,电机铁芯的结构可分为外压装与内压装两种。小型电机铁芯通常采用外压装,中型电机铁芯可采用内压装或外压装。
外压装电机铁芯时,以冲片内圆定位,冲片在压装胀胎上叠装,同时在四周的槽内插入3—4根槽样棒。先加压使胀胎胀开,从而使铁心内圆胀齐。然后压紧铁心,将扣片放入鸽尾槽内撑紧,再将扣片两端打弯,扣住铁心端面,使铁心成为一个坚固的整体。最后,解除油压机的压力,拆开胀胎,取出铁心。
外压装工艺的优点是电机铁芯压装与机座加工可独立作业;嵌线便利;浸漆和烘干设备利用率高,并节省绝缘漆。其缺点是需要胀胎。内压装电机铁芯是在机座内将冲片叠压而成的。利用机座固定电机铁芯肋条上的一根轴向围柱销和几个弧形键进行固定,使电机铁芯不会发生周向和轴向移动。、
最后,将机座放到油压机工作台上,将电机铁芯压紧,放入弧形键,用电焊将弧形键与压圈焊牢,使铁心牢靠地固定在机座内。 内压装工艺的优点是不用压装胀胎,冲片外圆无鸽尾槽,冲模结构较简单;绕组在机座内,绝缘处理和远按时,端部不易根佩其缺点是铁心内圆必须与机座止口的同轴度;嵌线较不方便;绝缘处理时,设备利用率较低,绝缘漆浪费较多。
相关资讯
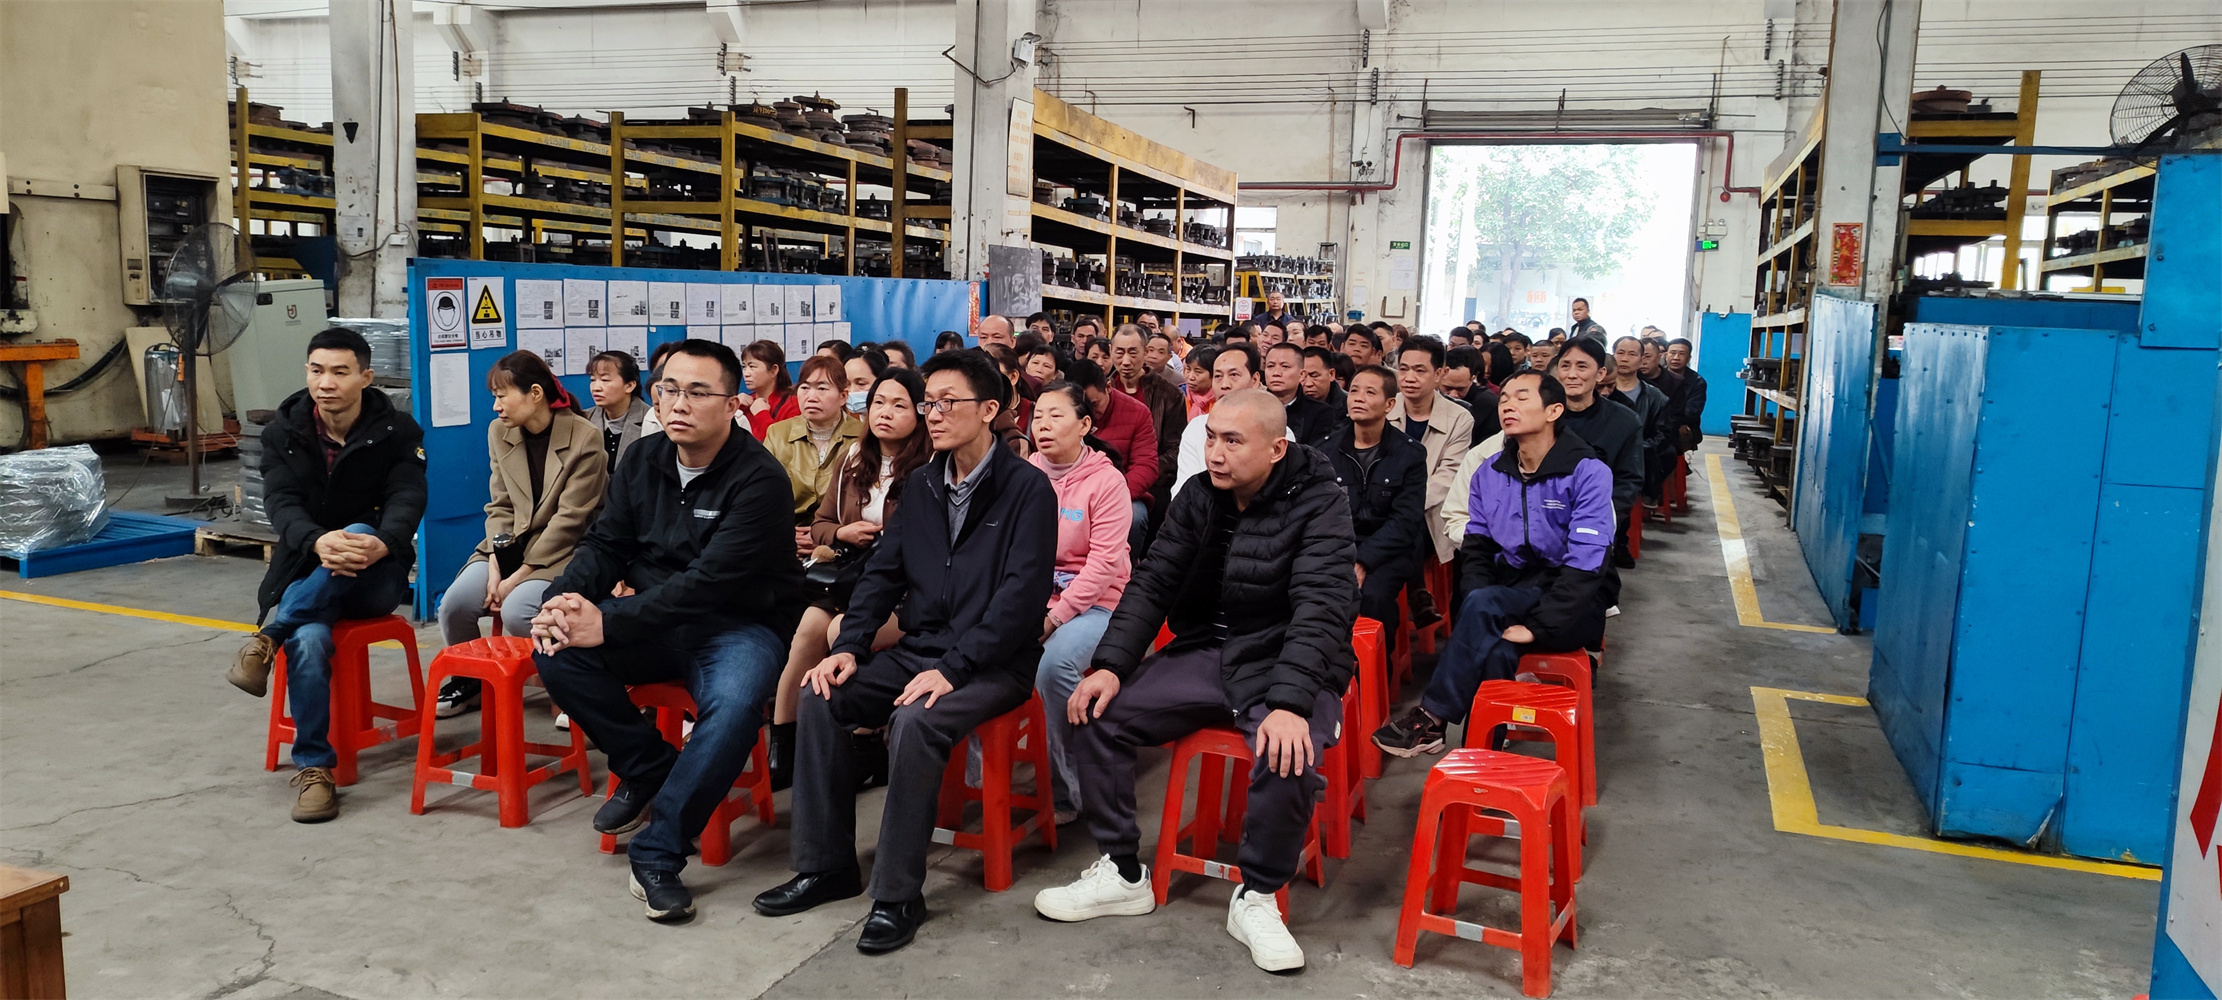
“灵蛇贺岁·2025辉煌再续”——记2024年力雄机电年终总结大会
2025-02-07
“谱写风雨同行·铸就共创辉煌” ——记2021年力雄机电年终总结大会
2022-03-15

佛山市力雄机电有限公司
地址:广东省佛山市顺德伦教工业区兴荔中路西
传真:0757-27736052

Copyright © 2024 佛山市力雄机电有限公司 | SEO标签